
บทนำเกี่ยวกับสารช่วยในการแปรรูปโพลิเมอร์ (PPA) และมาสเตอร์แบทช์
1. บทนำเกี่ยวกับสารช่วยในการแปรรูปโพลิเมอร์ (PPA) และมาสเตอร์แบทช์
สารช่วยในการแปรรูปพอลิเมอร์ (PPA) เป็นสารเติมแต่งที่ทำจากฟลูออโรพอลิเมอร์ ซึ่งใช้กันอย่างแพร่หลายในกระบวนการอัดรีดของเรซินชนิดต่างๆ ไม่ว่าจะเป็นการผลิตฟิล์มเป่าขึ้นรูป เส้นใยอัดรีด แผ่น แผ่นโลหะ ท่อ โปรไฟล์ สายไฟ และสายเคเบิล หรือฟิล์ม BOPP และ CPP PPA ก็ให้ประสิทธิภาพที่ยอดเยี่ยม
นอกจากนี้ ยังสามารถใช้ร่วมกับวัตถุดิบเรซินได้อีกด้วย โพลีเอทิลีน (รวมถึง LLDPE, HDPE เป็นต้น), เอทิลีนไวนิลอะซิเตท (EVA), โพลีโพรพีลีน (PP), โพลีไวนิลคลอไรด์ (PVC), โพลีสไตรีน (PS), ไนลอน (PA), โพลีเอสเตอร์ (PET) และโพลีเอทิลีนแบบเชื่อมโยง (PEX)
ในส่วนของปริมาณการใช้ PPA นั้น โดยทั่วไปจะควบคุมระดับ PPA ให้อยู่ระหว่าง 150 ถึง 1500 ppm (โดยน้ำหนัก) โดยมีปริมาณสูงสุดไม่เกิน 2000 ppm เพื่อให้มั่นใจได้ว่ามีการกระจายตัวอย่างสม่ำเสมอและมีประสิทธิภาพเต็มที่ โดยทั่วไปแนะนำให้ใช้มาสเตอร์แบทช์ที่มี PPA 2% ถึง 3%
2. หลักการทำงานของ PPA
ในทางปฏิบัติทางอุตสาหกรรมในปัจจุบันทั่วทั้งยุโรปและอเมริกา มีการใช้สารช่วยในการผลิตที่มีฟลูออโรโพลิเมอร์เป็นส่วนประกอบอย่างแพร่หลายเพื่อปรับปรุงประสิทธิภาพของโพลิเมอร์ เมื่อสารเติมแต่งฟลูออโรโพลิเมอร์เหล่านี้ผสมกับโลหะหลอมเหลวในเครื่องอัดรีด แรงตึงผิวจะทำให้สารเหล่านี้เคลื่อนที่ไปยังพื้นผิวของโลหะหลอมเหลวและเกาะติดกับพื้นผิวโลหะของเครื่องอัดรีด ก่อตัวเป็นฟิล์มหล่อลื่น (ดูรูปที่ 1)
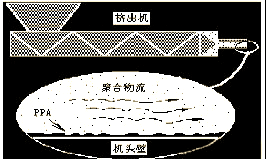
ที่สำคัญคือ ฟิล์มหล่อลื่นนี้เป็นแบบไดนามิก กล่าวคือ มันถูกพัดพาออกไปอย่างต่อเนื่องในขณะเดียวกันก็ถูกเติมเต็มเข้าไปใหม่ เพื่อให้แน่ใจว่าฟิล์มหล่อลื่นนี้จะก่อตัวขึ้นอย่างต่อเนื่องบนพื้นผิวโลหะของหัวฉีดเครื่องอัดรีด จะต้องรักษาระดับสารเติมแต่งขั้นต่ำไว้ให้คงที่
- ฮอปเปอร์
- เครื่องอัดรีด
- การไหลของพอลิเมอร์
- การย้าย PPA
- กำแพงตาย
สารเติมแต่งฟลูออโรโพลิเมอร์จะเคลื่อนตัวไปยังพื้นผิวของโลหะหลอมเหลวเนื่องจากแรงตึงผิวและยึดติดกับผนังโลหะเพื่อสร้างฟิล์มหล่อลื่นแบบไดนามิก ซึ่งจะช่วยลดแรงดัน แรงบิด และความหนืดที่ปรากฏ ในขณะเดียวกันก็ช่วยปรับปรุงคุณภาพพื้นผิวและความสม่ำเสมอของโลหะหลอมเหลว
3. การประยุกต์ใช้และผลกระทบของ PPA ในกระบวนการผลิตพลาสติก
3.1 การปรับปรุงประสิทธิภาพกระบวนการขึ้นรูปพลาสติกด้วยการอัดรีด
PPA สามารถลดหรือขจัดปัญหาการสะสมของวัสดุที่แม่พิมพ์ได้อย่างมีประสิทธิภาพ ช่วยลดเวลาหยุดทำงานเพื่อการบำรุงรักษา และเหมาะสำหรับการแปรรูปพลาสติกหลากหลายชนิด เช่น PE, PP, PEX, PA, PS และ PET นอกจากนี้ยังช่วยลดแรงดันในการอัดรีด ทำให้สามารถใช้ช่องว่างระหว่างแม่พิมพ์ที่แคบลงและอุณหภูมิในการทำงานที่ต่ำลง ซึ่งช่วยประหยัดพลังงาน ยิ่งไปกว่านั้น PPA ยังช่วยเพิ่มเสถียรภาพทางความร้อนของเรซินอีกด้วย
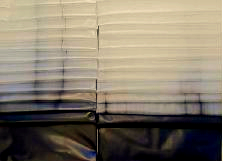
ซ้าย: ไม่มี PPA (ประสิทธิภาพมาตรฐาน) | ขวา: มี PPA (ความคมชัด/ประสิทธิภาพที่ดีขึ้น)
ภาพที่ 4 แสดงให้เห็นถึงบทบาทสำคัญของ PPA ในการผลิตฟิล์มสีต่างๆ ซึ่งช่วยให้สามารถเปลี่ยนสีได้อย่างรวดเร็วโดยไม่ต้องเสียเวลาทำความสะอาดอุปกรณ์นาน
3.2 บทบาทของ PPA ในการปรับปรุงคุณภาพผลิตภัณฑ์การอัดรีด
PPA ช่วยลดการเกิดเจลได้อย่างมีประสิทธิภาพและรับประกันความสม่ำเสมอของผลิตภัณฑ์ที่ดีเยี่ยม ช่วยเพิ่มคุณภาพอย่างมีนัยสำคัญ โดยเฉพาะอย่างยิ่งในกระบวนการผลิต PE, PP, PEX และมาสเตอร์แบทช์สี นอกจากนี้ PPA ยังช่วยขจัดรอยแตกจากการหลอมเหลวและข้อบกพร่องที่เกิดขึ้นบนพื้นผิว เช่น ผิวปลาฉลาม จึงช่วยเพิ่มความแข็งแรงต่อแรงกระแทกและความเงางามของพื้นผิวผลิตภัณฑ์ (ดูรูปที่ 5) อีกทั้งยังช่วยรักษาความหนาของผลิตภัณฑ์ให้สม่ำเสมอ ซึ่งเป็นประโยชน์อย่างมากสำหรับกระบวนการผลิตฟิล์มแบบหลายชั้นด้วยการอัดรีดร่วม นอกจากนี้ PPA ยังมีประสิทธิภาพในการกระจายเม็ดสี โดยทำหน้าที่เป็นสารกระจายตัวที่มีประสิทธิภาพ ช่วยให้สีสดใส สม่ำเสมอ และเปลี่ยนสีได้เร็วขึ้นอย่างเห็นได้ชัด
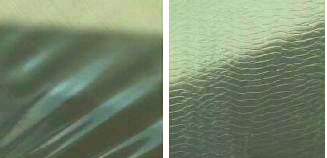
ซ้าย: มี PPA (พื้นผิวเรียบ) | ขวา: ไม่มี PPA (มีรอยแตกร้าวแบบหนังฉลาม/รอยหลอมละลาย)
3.3 บทบาทของ PPA ในการขยายขอบเขตการคัดเลือกวัตถุดิบ
การใช้ PPA ช่วยให้การแปรรูปพอลิเมอร์ที่มีดัชนีหลอมเหลวต่ำ (เช่น MI
3.4 การเพิ่มประสิทธิภาพปริมาณงาน
PPA สามารถเพิ่มปริมาณการผลิตในกระบวนการอัดรีด โดยแสดงผลอย่างมีนัยสำคัญเมื่อแปรรูปโพลิเมอร์ เช่น PE, PP, PEX, PA และ PS
3.5 การปฏิบัติตามกฎระเบียบ
PPA ปฏิบัติตามข้อกำหนด สำนักงานคณะกรรมการอาหารและยาแห่งสหรัฐอเมริกา (FDA) มาตรฐานสำหรับวัสดุโพลีโอเลฟินในการใช้งานที่สัมผัสกับอาหาร และผ่านการรับรองจากองค์การอาหารและยา (FDA) นอกจากนี้ยังตรงตามข้อกำหนดอื่นๆ อีกด้วย ข้อกำหนด WRAS ของสหรัฐอเมริกา เพื่อใช้ในการผสมน้ำดื่ม และสร้างความมั่นใจในความปลอดภัยของน้ำดื่มในภาคส่วนนี้
4. เทคนิคการประมวลผลที่เกี่ยวข้อง ได้แก่:
- กระบวนการเป่าฟิล์ม
- แคสต์ ฟิล์ม โปรดักชั่น
- การขึ้นรูปด้วยการเป่าแบบกลวง
- การอัดขึ้นรูปท่อ/ท่อกลม
- การดึงเส้นใย
- การอัดขึ้นรูปสายไฟและสายเคเบิล
- การอัดขึ้นรูปโปรไฟล์
4.1 หมายเหตุเกี่ยวกับวิธีการบวก PPA:
- ตรวจสอบให้แน่ใจว่าอนุภาค PPA กระจายตัวอย่างสม่ำเสมอในพอลิเมอร์หลอมเหลว โดยขนาดอนุภาคควรต่ำกว่า 2 ไมครอน
- โดยทั่วไป จะใช้อุปกรณ์เฉพาะและสูตรผลิตภัณฑ์ในการเตรียม PPA ให้เป็นมาสเตอร์แบทช์ความเข้มข้น 2-3% เพื่อให้กระจายตัวได้อย่างสม่ำเสมอ
- เมื่อผสมเรซินที่มีค่าดัชนีมวลสารต่ำ (MI) กับมาสเตอร์แบทช์ PPA ควรค่อยๆ ลดความเข้มข้นของ PPA โดยเริ่มจาก 1000 ppm เพื่อหาปริมาณที่เหมาะสมที่สุด
- เพื่อรักษาสมดุลไดนามิกของสารเคลือบหล่อลื่น PPA บนผนังแม่พิมพ์ ปริมาณ PPA ในเรซินที่ผ่านกระบวนการต้องคงอยู่เหนือขีดจำกัดขั้นต่ำ
- ต้องใช้ความอดทนในช่วง "เวลาการเคลื่อนตัว" เมื่อเคลือบแม่พิมพ์ ซึ่งเวลานี้ได้รับอิทธิพลจากความเข้มข้นของ PPA อัตราการไหลของวัสดุ สภาพของอุปกรณ์ และคุณสมบัติทางรีโอโลยีของเรซิน
- ต้องทำความสะอาดสายการผลิตอย่างละเอียดก่อนทำการทดสอบ PPA เพื่อให้แน่ใจว่าไม่มีการสะสมของโพลิเมอร์หรือสิ่งปนเปื้อนใดๆ ที่จะส่งผลกระทบต่อผลลัพธ์
4.2 การใช้งานเฉพาะรุ่น:
| คู่มือการเลือกใช้ Fluoron PPAs | ||
| แอปพลิเคชัน | โพลีโอเลฟินส์/กระบวนการที่เกี่ยวข้อง | ระดับชั้นที่แนะนำ |
| การอัดขึ้นรูปฟิล์มเป่า | LLDPE ที่ไม่มีสารป้องกันการเกาะติดและสารกันลื่น | ทุกระดับชั้น |
| LLDPE ผสมสารป้องกันการเกาะติดและสารกันลื่น | พีพีเอ300, พีพีเอ600, พีพีเอ700 | |
| LLDPE ที่มี HALS | พีพีเอ300, พีพีเอ600, พีพีเอ700, พีพีเอ900 | |
| HDPE ผสม TiO2 หรือผงคาร์บอนแบล็ก และเม็ดสี | พีพีเอ900-1, พีพีเอ900-3 | |
| แคสต์ ฟิล์ม | พลาสติก LLDPE โปร่งใส | พีพีเอ900-1 |
| LLDPE ที่มีปริมาณสารอนินทรีย์สูง | พีพีเอ900-1, พีพีเอ900-3 | |
| เทป PP ราฟเฟีย | พีพีเอ900-1, พีพีเอ900-3 | |
| บีโอพีพี | พีพีเอ900-1 | |
| การอัดขึ้นรูปฟิล์มหลายชั้น | เนื่องจากความหนาของชั้นฟิล์มที่แตกต่างกันและชนิดของโพลีโอเลฟินที่ใช้ซึ่งมีคุณสมบัติทางรีโอโลยีต่างกัน อาจก่อให้เกิดความไม่เสถียรที่บริเวณรอยต่อได้ มีบริการให้คำปรึกษาทางเทคนิคเพื่อตรวจสอบว่าชั้นฟิล์มใดบ้างที่จำเป็นต้องเติม PPA | |
| การอัดขึ้นรูปท่อ | ท่อแรงดันสูง | พีพีเอ900-1, พีพีเอ900-3 |
| ท่อ PE แบบเชื่อมโยงข้าม | พีพีเอ300, พีพีเอ600, พีพีเอ700 | |
| ท่อลูกฟูก | พีพีเอ900-1, พีพีเอ900-3 | |
| การอัดขึ้นรูปแผ่น | - | พีพีเอ900-1, พีพีเอ900-3 |
| การอัดขึ้นรูปสายไฟและสายเคเบิล | - | พีพีเอ900-1, พีพีเอ900-3 |
| หญ้าเทียมชนิด LDPE, HDPE และ PP | - | พีพีเอ900-1, พีพีเอ900-3 |
| ข้อมูลข้างต้นใช้เพื่อเป็นข้อมูลอ้างอิงเท่านั้น ลูกค้าสามารถเลือก PPA ที่ต้องการและกำหนดความเข้มข้นได้ตามเงื่อนไขการประมวลผลและผลิตภัณฑ์ | ||
5. การประยุกต์ใช้ PPA ในกระบวนการขึ้นรูปท่อด้วยการอัดรีด
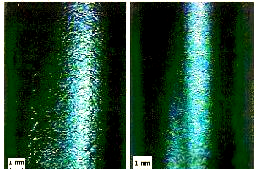
- ช่วยปรับปรุงคุณภาพพื้นผิวท่อ (ดูรูปที่ 6)
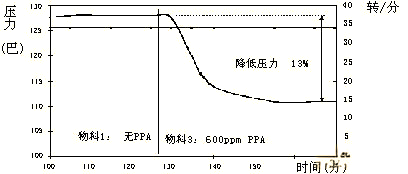
- ช่วยลดความหนืดที่ปรากฏ แรงเฉือน และแรงดันในการอัดขึ้นรูป (ดูรูปที่ 7 และ 8)
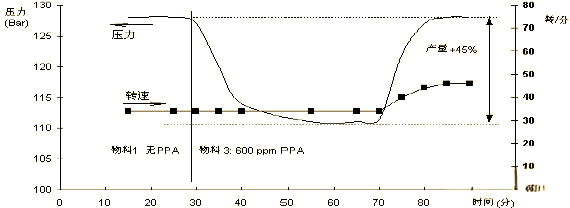
- เพิ่มปริมาณงาน: ภายใต้สภาวะความดันที่เท่ากัน PPA จะเพิ่มผลผลิตและประหยัดพลังงาน (ดูรูปที่ 9 และ 10)
- ช่วยลด/ขจัดปัญหาการสะสมของวัสดุในแม่พิมพ์และการแตกร้าวจากการหลอมละลาย
- ช่วยให้มั่นใจได้ว่าคุณสมบัติทางกายภาพและเชิงกลจะคงอยู่ (ได้รับการยืนยันโดยการทดสอบ ASTM D2837 1,000 ชั่วโมง และ ISO TR-9080 10,000 ชั่วโมง)
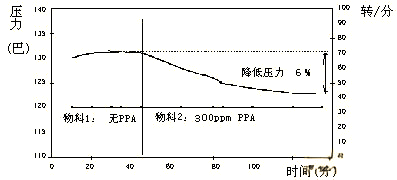
แกน Y: ความดัน (บาร์) | แกน X: เวลา (นาที)
วัสดุที่ 1: ไม่มี PPA | วัสดุที่ 2: PPA 300 ppm (ความดันลดลง 6%) | วัสดุที่ 3: PPA 600 ppm (ความดันลดลง 13%)
6. ข้อดีของการใช้ PPA ในกระบวนการผลิต PP
การใช้ PPA ในกระบวนการผลิต PP ช่วยขจัดปัญหาการสะสมของวัสดุที่แม่พิมพ์ และทำให้ได้ฟิล์มคุณภาพสูงที่มีความหนาสม่ำเสมอ นอกจากนี้ยังช่วยลดอุณหภูมิในการผลิตและเพิ่มประสิทธิภาพในการขึ้นรูปท่อ ในการผลิตเส้นใย ช่วยลดเวลาในการเปลี่ยนสี รักษาโครงสร้างของเส้นใย และช่วยให้ได้เส้นใยที่ละเอียดขึ้นโดยลดการบวมของแม่พิมพ์
ลดการสะสมของคราบและเจลในแม่พิมพ์
การสะสมของวัสดุ (คราบเหนียว) บริเวณทางออกของแม่พิมพ์ทำให้คุณสมบัติทางแสงและทางกลลดลง PPA ช่วยป้องกันการสะสมของวัสดุที่ปากแม่พิมพ์ นอกจากนี้ PPA ยังช่วยลดการเกิดเจลที่เกิดจากข้อบกพร่องของอุปกรณ์ ("มุมอับ") หรือการเสื่อมสภาพจากความร้อน โดยการรักษาสมดุลไดนามิกบนผนังแม่พิมพ์ ป้องกันการสะสมที่นำไปสู่การเชื่อมโยงข้ามและการเกิดเจลออกซิเดชัน
การจัดการการรบกวนจากสารเติมแต่งอื่นๆ
สารเติมแต่งอื่นๆ อาจรบกวนการทำงานของ PPA โดยการขูด การดูดซับ หรือการแย่งพื้นที่บนผนังแม่พิมพ์
- อุปกรณ์กันสั่น: สารกันแสงประเภทอะมีนที่มีหมู่แทนที่ (Hindered Amine Light Stabilizers หรือ HALS) เช่น Chimassorb® 944 แสดงให้เห็นถึงการรบกวนสูง โดยเฉพาะอย่างยิ่งที่อุณหภูมิสูง
- เกลือกรด: สารป้องกันการกัดกร่อน เช่น ไฮโดรทัลไซต์ (HT) หรือแคลเซียมสเตียเรต (CaSt) สามารถขัดขวางการดูดซับที่ผนังแม่พิมพ์ได้
- สารป้องกันการจับตัวเป็นก้อน: ซิลิกาและทัลก์สังเคราะห์อาจดูดซับ PPA ได้เนื่องจากมีพื้นที่ผิวสูง
- ไทโอ2: ไทเทเนียมไดออกไซด์ที่ไม่เคลือบผิวจะมีโอกาสเกิดการรบกวนเนื่องจากการดูดซับและการเสียดสีสูงกว่าชนิดที่เคลือบผิว
วิธีการลดการรบกวน: เพิ่มปริมาณ PPA ลดอุณหภูมิในการประมวลผล หรือใช้สารเติมแต่งที่มีการรบกวนต่ำ
สินค้าแนะนำ: สัญญาซื้อขายฟลูออโรน (FLUORON PPA) จากบริษัท เฉิงกวง เอฟเอสอี ช่วยเพิ่มประสิทธิภาพการผลิต ขจัดปัญหาการแตกร้าวจากการหลอม และปรับปรุงคุณภาพของฟิล์มให้ดียิ่งขึ้น